同型号报价为什么差很多
采购常遇到同一个 1605、同样长度,两家报价差一截。多数不是谁乱报,而是两份报价包含的范围不同:一份含螺母和端部加工,另一份只报光杆;一份是原条裁切,另一份是按图研磨。把范围拆开,再谈单价。
| 报价项 | 怎么影响成本 | 询价时要写清 |
|---|---|---|
| 材料与尺寸 | 直径、总长、钢种决定用料、热处理和加工时间 | 直径、导程、总长、螺纹长度、使用环境 |
| 精度等级 | C7 轧制与 C5 研磨的工序不同 | 精度等级、检测项目、验收口径 |
| 螺母 | 单螺母、双螺母、预压、法兰尺寸 | 螺母形式、预压或间隙、法兰与孔位 |
| 端部加工 | 轴颈、螺纹、键槽、台阶和公差 | 端部图纸或旧件尺寸、支撑座型号 |
| 数量 | 调机、检验和包装准备分摊到每件 | 首批数量、返单节奏 |
| 包装 | 防锈、硬管、木箱、标签 | 运输方式、存放时间、标签字段 |
| 运费与条款 | 目的地、重量、长度和贸易术语 | 目的港、EXW/FOB/CIF、是否含运 |
材料和尺寸
丝杆常用高碳铬轴承钢,例如 SUJ2 或 GCr15。潮湿、食品或洁净环境会选不锈钢,但承载和寿命会低一些。直径和总长决定用料重量、热处理变形控制和加工时间。长径比大的零件更难保证直线度和螺纹精度,工序成本会随长度上升。
轧制与研磨
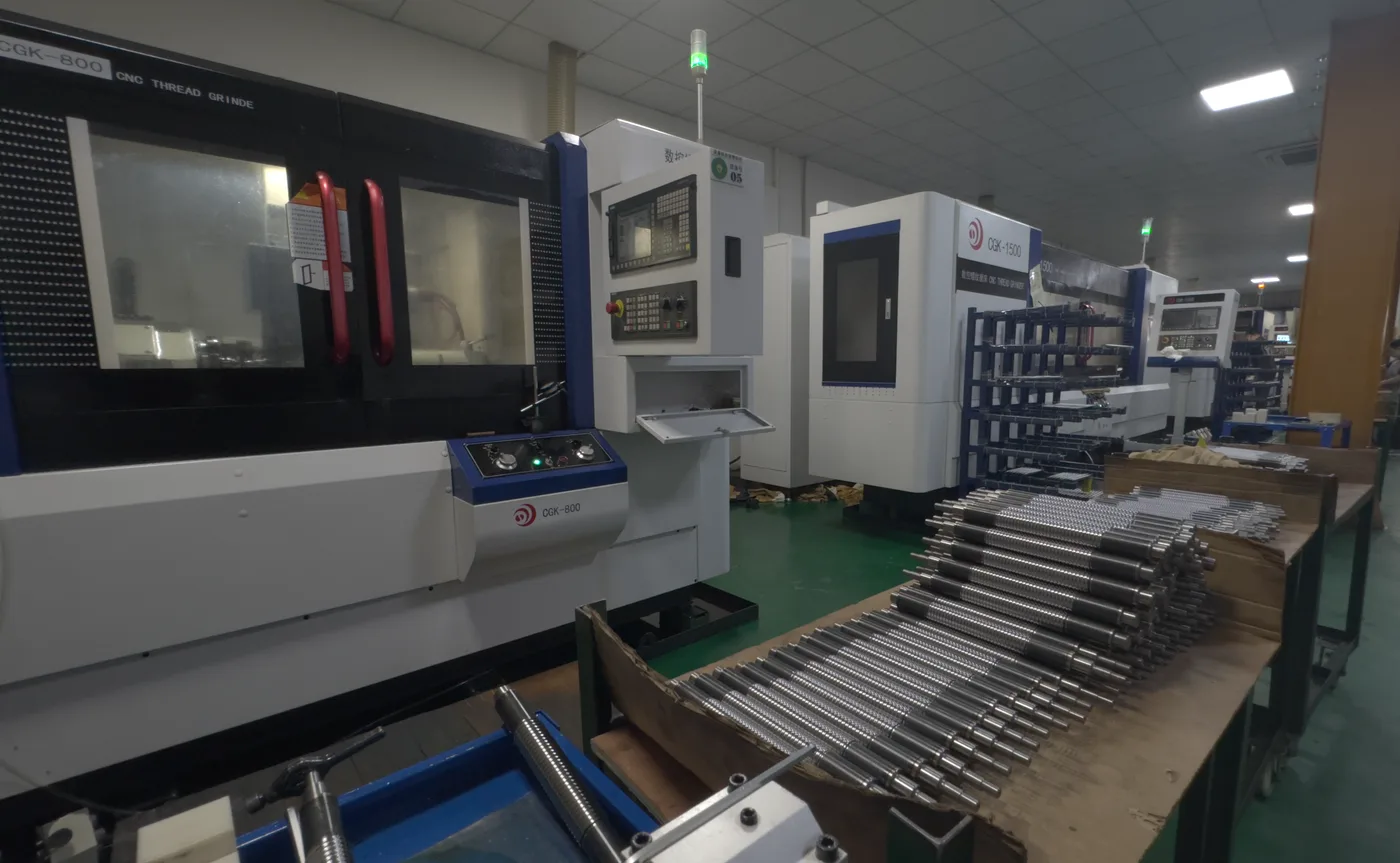
C7 多为轧制,螺纹由模具一次成形,工序少、交期短。C5 及更严的等级通常要研磨:毛坯先粗加工和热处理,再精磨滚道到目标公差。研磨增加工序、调机难度和检测,交期也从几天变成几周。C7 到 C5 的价差主要来自这道工艺,不是同一个零件加价。
螺母和预压
单螺母结构简单、成本低。双螺母通过预压消除轴向间隙,刚性和重复定位更好,但零件更多、装配更花时间。预压越高,摩擦、发热和驱动负载越大,螺母还要和丝杆匹配。法兰尺寸、安装孔位或油孔非标时,属于单独的加工项。
端部加工与支撑座
固定侧和支撑侧的轴颈、锁紧螺纹、键槽、台阶和联轴器端都要按图加工,公差来自支撑座厂家图纸或客户图纸。BK/BF、FK/FF、EK/EF 的轴颈尺寸不同,配对错了要返工。端部加工通常按工序计价,图纸不清会来回确认,时间和成本都会增加。
数量、包装和运费
数量少,调机、检验和包装准备摊到每件上就高。长丝杆要硬管或木箱、多点支撑和防锈处理,这些都是实际成本。经销商还可能要求中性标签和外箱唛头。运费取决于目的地、重量、长度和贸易术语,建议单独列一行,方便比较产品价格。
询价清单
- 型号,或直径、导程、总长、螺纹长度。
- 精度等级和检测要求。
- 螺母形式、预压或间隙、法兰和孔位。
- 端部图纸,或旧件照片与实测尺寸。
- 数量、首批和返单计划。
- 包装、标签、运输方式和目的地。
- 贸易术语和付款条件。
怎么比价
把两份报价放进同一组字段:价格是否含螺母、是否含端部加工、是否含检测报告、包装做到什么程度、运费谁承担。缺字段就让对方补,不要用单价直接下结论。报价有效期和付款条件也要一起看,图纸还没确认就过期的价格没有意义。核对方法见下单前如何核对报价单和报价有效期与付款条件。
FAQ
为什么两家报同一个型号,价格差很多? 常见原因是范围不同:一家含螺母、端部加工和检测,另一家只报光杆;或者一家按原条裁切,另一家按图研磨。先把字段对齐,再判断谁贵。
只给型号能报价吗? 可以给一个条件区间,但正式价格需要长度、螺母、端部加工、数量和包装。缺这些,供应商只能按假设报,后面容易改价。
研磨件为什么贵? 研磨多了粗加工、热处理后精磨、检测和调机,交期也更长。价格差来自工序,不只是精度等级的数字。
把型号、长度、数量、螺母和端部要求发到 RFQ 表单。需要标准件或原条,可先看标准件与原条供应;需要端部加工或按图定制,分别看端部加工和定制滚珠丝杆。
下一步
把本文整理成 RFQ
阅读后如果规格方向清楚,请把下面信息连同数量、交期和包装要求一起发送。
建议一起提供
- 型号、长度、数量、采购用途和目标交期。
- 图纸、样品照片、应用参数或旧件尺寸。
- 包装、标签、检测、付款前需要确认的报价版本。
分类
相关技术资料
继续查看同类买家问题